Un ERP industriel fiabilise la production, à condition de maîtriser les données et le déploiement
Dans une entreprise de production, le sujet n’est pas seulement de mieux gérer l’activité. Il faut relier une commande client, les composants disponibles, la capacité des machines, les opérations d’atelier, le contrôle qualité et la facturation. Un ERP industriel rassemble ces informations dans un même système pour piloter l’activité avec des données partagées, plutôt qu’avec des fichiers Excel, des ressaisies et des outils isolés.
Un ERP industriel relie la gestion à la réalité de l’atelier
Un ERP industriel est un progiciel de gestion intégré conçu pour les contraintes de fabrication. Il centralise les données de production, d’achats, de stocks, de ventes, de logistique, de qualité et de finance. Il peut aussi couvrir la maintenance et le service après-vente. Son objectif est de créer un référentiel unique : une modification de délai, de quantité ou de composant devient visible par les équipes concernées sans multiplier les versions d’un même fichier.
Un ERP généraliste couvre souvent correctement la comptabilité, les achats, les ventes et la gestion commerciale. Il montre ses limites lorsque l’entreprise doit gérer des nomenclatures à plusieurs niveaux, des composants alternatifs, des capacités machines, des lots, des gammes opératoires ou des ordres de fabrication. L’ERP industriel intègre ces mécanismes pour transformer un besoin commercial en plan de fabrication réaliste.
GPAO, MRP et MES : des rôles complémentaires
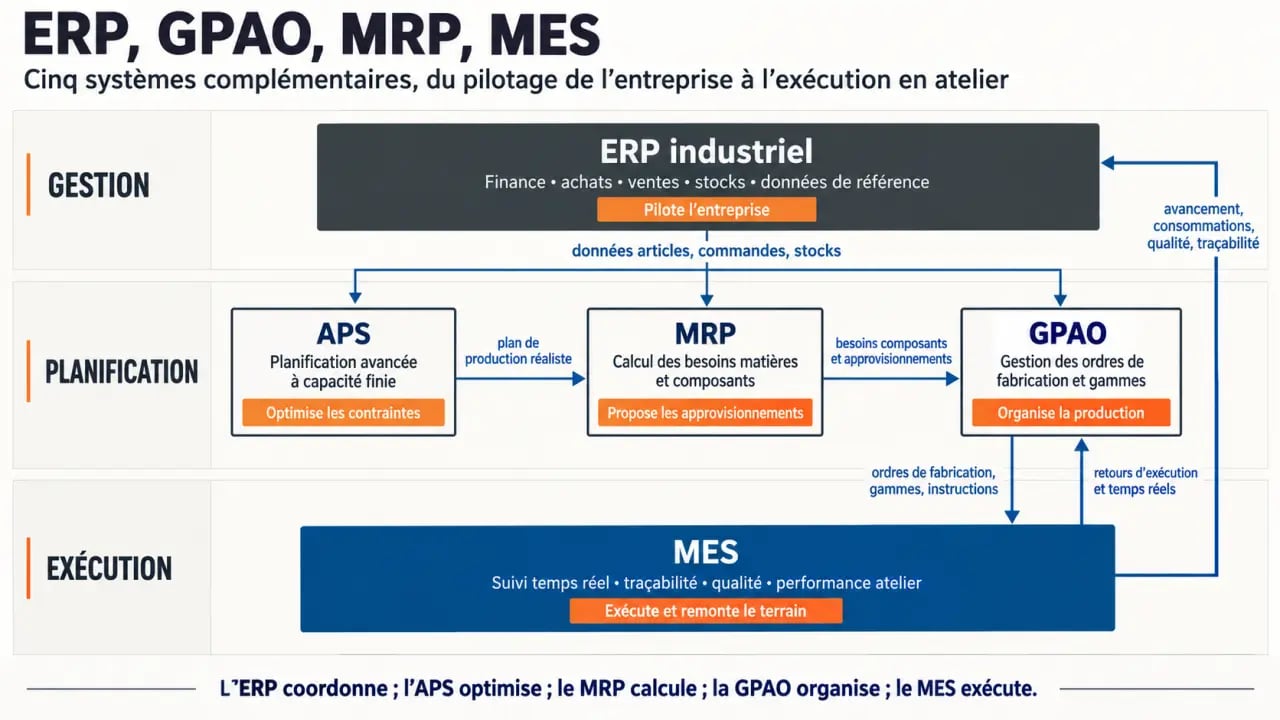
La GPAO, ou gestion de production assistée par ordinateur, forme généralement le cœur métier de l’ERP industriel. Elle décrit ce qu’il faut fabriquer, avec quels composants, selon quelles étapes et dans quel délai. Le MRP planifie les besoins en matières et en ressources. Le calcul des besoins nets, ou CBN, tient compte des stocks, des commandes et des délais d’approvisionnement pour proposer des ordres d’achat ou de fabrication.
Le MES intervient plus près du terrain. Il collecte et suit l’exécution en atelier, par exemple les temps déclarés, les quantités produites, les rebuts ou l’état d’une machine. Un APS peut affiner l’ordonnancement selon les capacités disponibles. Ces outils ne remplacent pas forcément l’ERP. Ils peuvent s’y connecter pour conserver une cohérence entre la planification, les données d’atelier et les coûts.
Les fonctions qui font vraiment la différence en production
Le bon périmètre dépend du mode de fabrication : production sur stock, à la commande, à l’affaire, configurée ou en série. Certaines fonctions restent toutefois déterminantes pour éviter les ruptures, les retards et une vision faussée de la rentabilité.
- Nomenclatures et gammes opératoires : la nomenclature liste les matières, pièces, sous-ensembles et quantités nécessaires. La gamme décrit les opérations, les postes de charge, les temps et les contrôles requis.
- Ordres de fabrication : ils organisent le lancement, les composants à prélever, les opérations à réaliser et le suivi de l’avancement.
- Achats, stocks et approvisionnements : l’ERP suit les emplacements, les réservations, les seuils, les délais fournisseurs et les mouvements de stock pour sécuriser les disponibilités.
- Qualité et traçabilité : la gestion des lots, des numéros de série, des contrôles et des non-conformités permet d’assurer la traçabilité amont et aval.
- Coûts et pilotage : le calcul du prix de revient rapproche les matières, la main-d’œuvre, le temps machine, les frais d’approche et les écarts réels pour analyser les marges.
La nomenclature est la racine de la fiabilité industrielle
Une planification ne peut pas être meilleure que les données qui la nourrissent. La nomenclature intervient dans de nombreuses décisions : si un composant manque, si une unité est erronée ou si une variante produit n’est pas reliée à la bonne gamme, le calcul des besoins déclenche de mauvaises alertes. Avant de chercher un ordonnancement sophistiqué, il est souvent plus utile de nettoyer les articles, les unités de mesure, les délais fournisseurs, les versions de plans et les liens entre semi-finis. Cette discipline transforme l’ERP en outil de décision, plutôt qu’en simple registre des erreurs passées.
Du devis à la livraison, un flux sans ressaisie
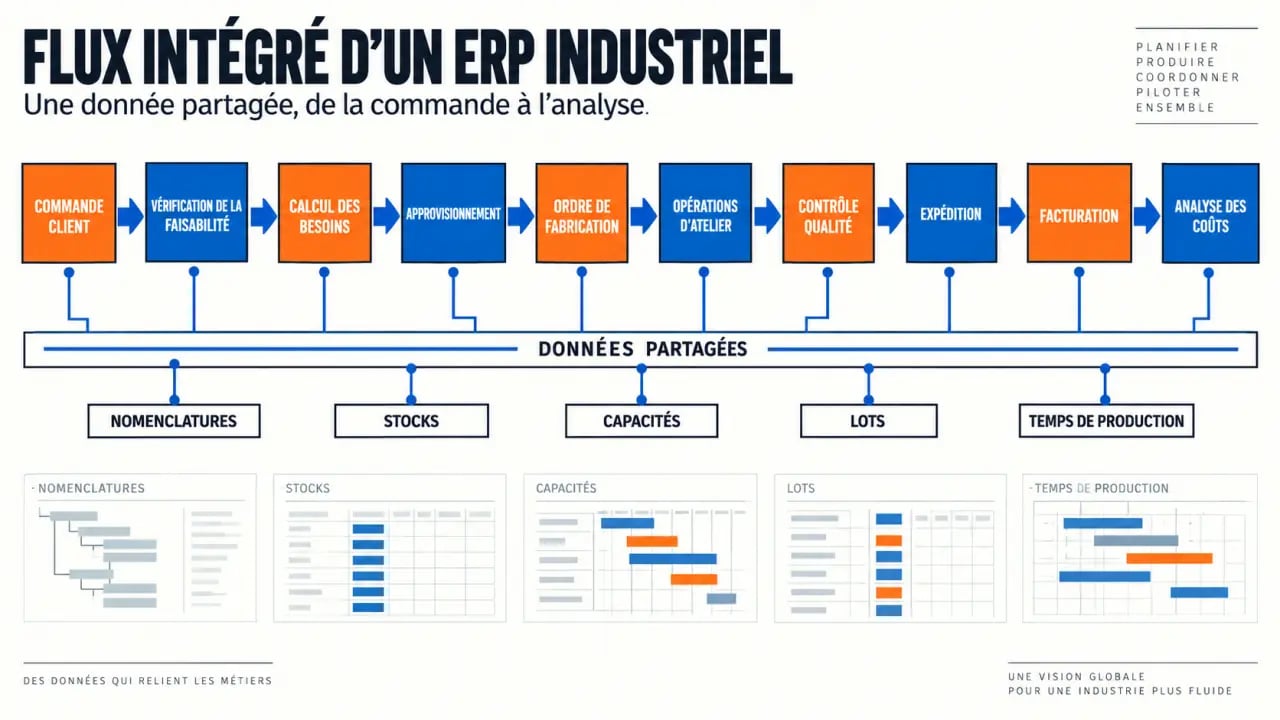
Une solution bien paramétrée relie le devis et la commande client à la faisabilité de production, aux besoins d’approvisionnement, à la fabrication, au contrôle et à l’expédition. Les commerciaux disposent d’informations plus fiables sur les délais. Les achats voient les besoins à venir. L’atelier suit ses priorités. La direction financière récupère des données cohérentes pour la facturation et l’analyse. Cette continuité est particulièrement utile en production à la commande, où chaque modification client peut affecter la matière, la charge et le prix de revient.
Comparer les ERP industriels selon votre modèle de production
Il n’existe pas de meilleur logiciel ERP industriel dans l’absolu. Un atelier de sous-traitance, un fabricant de machines spéciales et un industriel multisite n’ont ni le même niveau de paramétrage, ni les mêmes exigences de traçabilité ou d’intégration. Une démonstration doit donc reconstituer un flux métier réel, et non se limiter à parcourir des écrans standards.
| Solution ou famille | Profil généralement recherché | Point à évaluer en priorité |
|---|---|---|
| Odoo, Axelor | PME recherchant modularité, flexibilité et déploiement progressif | Couverture GPAO, qualité des paramétrages et accompagnement de l’intégrateur |
| Microsoft Dynamics 365, Divalto, Sage X3 | PMI et ETI avec besoins métier étendus ou écosystème existant | Intégrations, gestion multisite et adéquation aux processus de production |
| SAP, Infor, Epicor | Organisations complexes, internationales ou soumises à de forts enjeux de standardisation | Coût de transformation, gouvernance et profondeur fonctionnelle réellement utile |
| NetSuite, Archipelia | Entreprises privilégiant une approche cloud et des processus connectés | Connecteurs, localisation des données, réversibilité et personnalisation |
| Clipper, Sylob | Industriels recherchant une orientation production affirmée | Compatibilité avec le mode de fabrication, l’atelier et la traçabilité attendue |
Le choix doit aussi tenir compte des contraintes sectorielles. Les productions par lots ou par recettes examineront la gestion des dates, des contrôles et des coproduits. Les fabricants à l’affaire testeront la gestion des projets, des jalons, des modifications techniques et des coûts prévisionnels. Les sites en série privilégieront la capacité à fiabiliser les flux répétitifs, les stocks et l’ordonnancement.
Choisir le bon déploiement et calculer le coût global
Cloud, sur site ou hybride : posez les questions d’exploitation
Le cloud ou le SaaS facilite l’accès distant, les mises à jour et la réduction de certaines contraintes d’infrastructure. Une installation sur site peut répondre à des politiques internes, à des exigences de connexion avec l’atelier ou à des choix historiques. Dans les deux cas, vérifiez les droits d’accès, les sauvegardes, la continuité d’activité, les interfaces API, la disponibilité du support et les modalités de récupération des données en cas de changement de prestataire.
La connexion à un MES, à des terminaux mobiles, à un WMS, à une solution de maintenance, à des outils de conception ou à des machines connectées doit être évaluée concrètement. Une interface annoncée ne garantit pas que les données utiles, comme les références, les versions, les états de production, les lots ou les temps, circuleront dans le bon sens et au bon moment.
Ne limitez pas le budget au prix des licences
Le coût total de possession inclut l’abonnement ou les licences, les modules, l’intégration, le paramétrage, les développements spécifiques, la reprise des données, les interfaces, la formation, le support et les évolutions futures. Les tarifs publics peuvent servir de premier repère, mais ils ne permettent pas de comparer deux projets à périmètre différent. Un outil peu coûteux mais lourdement adapté peut devenir plus onéreux qu’une solution plus complète et mieux alignée sur le standard métier.
Demandez un chiffrage qui sépare clairement chaque poste et les hypothèses retenues : nombre d’utilisateurs, sites, interfaces, données à migrer, ateliers concernés et niveau d’accompagnement. Cette transparence permet de comparer les devis sur une base homogène et d’identifier les coûts susceptibles d’évoluer pendant le projet.
Réussir le projet ERP avant la mise en production
Un projet ERP se prépare d’abord comme un projet d’organisation. Constituez une équipe réunissant la direction, la production, les méthodes, les achats, la qualité, la supply chain, la finance et la DSI. Chacun doit décrire les flux actuels, les irritants et les décisions à sécuriser. L’objectif n’est pas de reproduire toutes les habitudes dans le logiciel, mais de distinguer les processus qui créent de la valeur des contournements devenus automatiques.
- Cadrer les modes de production, les règles de gestion, les indicateurs et les priorités de déploiement.
- Évaluer les éditeurs sur des scénarios réels : création d’une commande, calcul des besoins, lancement d’un OF, déclaration, contrôle et expédition.
- Préparer les données : articles, nomenclatures, gammes, stocks, fournisseurs, clients et historiques indispensables.
- Tester et former avec des utilisateurs de l’atelier avant la recette, puis avant la mise en production.
- Mesurer après le lancement les écarts de stock, les retards, le taux de ressaisie, la qualité des données et la fiabilité des coûts pour ajuster les règles.
La bonne décision consiste à retenir une solution capable de couvrir le socle industriel sans personnalisation excessive, tout en restant évolutive. Une demande de démonstration ou de devis devient pertinente lorsque le cahier des charges précise les flux, les volumes, les interfaces et les résultats attendus. L’échange avec l’éditeur ou l’intégrateur gagne alors en précision, et le projet en sécurité.